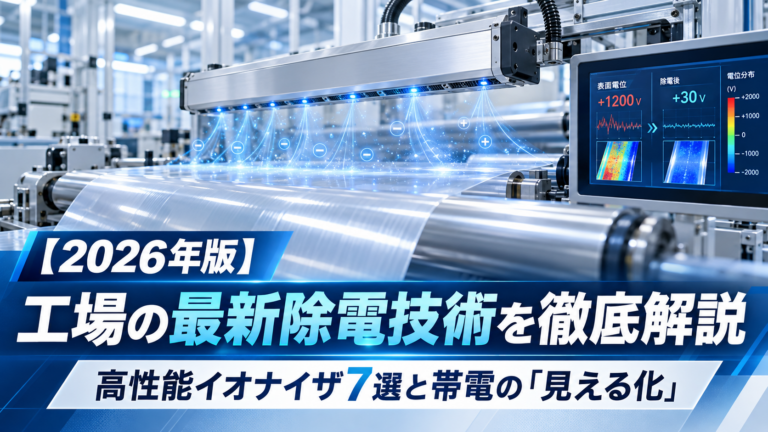
製造現場では、静電気によるフィルムへの異物付着、樹脂成形品の取り出し不良、電子部品の静電破壊(ESD)、印刷・搬送不良が生産性を低下させます。
2026年時点の工場向け除電技術は、単にイオンを発生させるだけではありません。高速・高精度な除電、電極の省メンテナンス化、帯電量のインライン測定、センサ情報を利用した自動補正、設備ネットワークへの接続が進んでいます。
この記事では、メーカー各社の最新除電技術と具体的な機器を中心に、原理・特徴・用途別の選び方を解説します。除電効果を維持するための管理方法は、末尾で概要を紹介し、別記事で詳しく扱います。
- 1.除電技術を理解するための基本
- 2.2026年の工場で注目すべき最新除電技術「6つの進歩」
- 2-1.高速・高精度イオナイザ:短いタクトにも対応
- 2-2.イオンバランスの自動調整と電位振幅の低減
- 2-3.電極針の自動清掃・寿命延長と省エア化
- 2-4.帯電量を「常時測定」するインラインセンサ
- 2-5.除電器とセンサを連動させる「閉ループ制御」
- 2-6.IO-Link・ネットワーク・データ解析による予兆管理
- 3.工場向け除電機器7例|メーカー・型式・適した用途
- 4.工程別・最適な除電方法の選び方
- 5.最新機器の性能を正しく評価する3つの測定
- 6.除電効果を維持するには管理も必要
- 7.除電器を選定・導入するときの3ポイント
- 8.安全上の注意:防爆と軟X線式は特に慎重に
- 9.よくある質問(FAQ)
- まとめ|最新の除電技術は「高速化・自動化・見える化」へ
- 参考資料・メーカー公式情報
1.除電技術を理解するための基本
静電気対策の基本は、帯電の発生を抑える・発生した電荷を逃がす/中和する・効果を測定するという3つの考え方です。金属などの導電体は接地が基本ですが、樹脂フィルムなどの絶縁体は接地だけでは除電しきれないため、イオナイザなどで電荷を中和します。
なお、イオナイザは異物が静電気で吸着することを抑える機器であり、すでに付着した粉じんの除去には、必要に応じて除塵・集じん設備を併用します。
基礎知識は当サイトの静電気対策マニュアルもご覧ください。
2.2026年の工場で注目すべき最新除電技術「6つの進歩」
2-1.高速・高精度イオナイザ:短いタクトにも対応
電極の構造、イオン生成方法、エア流路の改善により、短時間で帯電を中和する製品が登場しています。例えば、キーエンスのSJ-Qシリーズはメーカー規定の測定条件で最速0.1秒、イオンバランス±3Vを公表しています。SMCのIZS51も所定条件で±1,000Vから±100Vまで最速0.1秒としています。
一方、カタログの「0.1秒」が、どのフィルム・速度・設置距離でも達成できるという意味ではありません。仕様値は主に帯電プレートを用いた試験値であり、実ワークの搬送試験が必要です。
2-2.イオンバランスの自動調整と電位振幅の低減
正イオンと負イオンの供給が偏ると、除電後に対象物が逆の極性に帯電することがあります。最新機にはイオン発生状態を検出してバランスを補正する機能が搭載されています。
例えば、パナソニックのER-Xはイオンバランス自動制御を採用。SMCのIZT42(-L)はデュアルAC方式により、静電気に敏感な対象物に対して電位振幅を抑える工夫をしています。
イオンバランス(除電器の性能指標)と、製品表面の残留帯電電位(実際の工程品質)は別の測定項目であり、混同してはいけません。
2-3.電極針の自動清掃・寿命延長と省エア化
除電効果は電極針の汚れ・摩耗やエア供給不足で低下します。キーエンスのSJ-F700は自動清掃とイオン出力補正、SJ-Qは汚れを抑制する機構と摩耗に応じた電圧制御を採用しています。SMCのIZS51は、エミッタ周辺の汚れを抑える構造や待機時のエア使用を減らす構成に対応します。
ただし、メーカーが「清掃不要」「長寿命」と表現する製品でも、実工程での効果確認、定期点検、安全確認まで不要になるわけではありません。
2-4.帯電量を「常時測定」するインラインセンサ
従来は、担当者がハンディ測定器を持って定期点検する方法が中心でした。現在は、生産中のフィルムやワークの表面電位を連続監視するセンサが利用できます。
例えば、パナソニックのEF-S1はインライン表面電位測定に対応。Simco-IONのSensor IQ Easyは移動するウェブの幅方向を最大16か所のセンサで監視でき、帯電の分布や変化を把握できます。
測定距離、ワーク形状、センサ設置位置が変わると指示値も変わるため、測定条件を固定して管理します。
2-5.除電器とセンサを連動させる「閉ループ制御」
一歩進んだ方式が、除電後の帯電状態を測り、その結果に応じて除電出力を調整する閉ループフィードバック制御(CLFB)です。
帯電発生 → イオナイザで除電 → 残留帯電をセンサで測定 → 制御器が補正 → 再測定
Simco-IONのIQ Easy Platform(Performax IQ Easy+Sensor IQ Easyなど)は、ウェブの帯電を監視し、除電器の設定にフィードバックする構成を提供しています。工場の除電管理を「設定値の管理」から「結果値を使った自動補正」に進める代表例です。
※除電器自身のイオンバランス自動補正と、ワークの残留帯電を測る閉ループ制御は、機能が異なります。製品選定時に確認してください。
2-6.IO-Link・ネットワーク・データ解析による予兆管理
除電器の警報、運転状態、メンテナンス情報などを設備のPLCへ集める仕組みが普及しています。例えばSMCのIZS51やIZT41-L/IZT42-LはIO-Link対応です。キーエンスSJ-F700はEthernetと履歴記録機能を備えています。
そのデータと除電後電位、温湿度、搬送速度、異物不良数を時刻で対応付けると、除電能力の低下と品質異常の関連を分析できます。AIによる異常兆候の検知も検討できますが、各イオナイザにAI予知保全機能が標準搭載されているという意味ではありません。分析システムやデータ連携の構築が別途必要になる場合があります。
3.工場向け除電機器7例|メーカー・型式・適した用途
| メーカー・製品 | 特徴・公表仕様の例 | おすすめの工程 |
|---|---|---|
| キーエンス SJ-Q | バー型。最速0.1秒、イオンバランス±3V。電極汚れ・摩耗対策を強化 | 高速搬送、半導体、ガラス、広幅フィルム |
| キーエンス SJ-F700 | ファン型。約0.5秒。イオンバランスは本体±3V、専用センサ併用で±1V。運転履歴記録に対応 | 組立、検査、包装・充填工程の局所~広域対策 |
| SMC IZS51 | バー型。所定条件で最速0.1秒、IO-Link対応、省メンテナンス構造 | 自動化ライン、搬送装置、設備監視 |
| SMC IZT44/45 | スリムバー型。高さ23mm×幅20mm。エアレス対応、複数バー接続可能 | 狭い装置内部、フィルムの剥離・巻取り |
| パナソニック ER-X | パルスAC方式。無風・微風・高速除電に対応。自動バランス制御 | 微小部品、樹脂成形、薄いフィルム |
| Simco-ION IQ Easy Platform | Performax IQ EasyとSensor IQ Easy等の連携で幅方向の帯電を監視・フィードバック制御 | 連続フィルム、印刷、ラミネート、製紙 |
| 浜松ホトニクス L14471 | 軟X線式フォトイオナイザ。広範囲・高速移動ワークの除電に対応 | 大型ガラス、半導体関連など特殊な装置 |
比較の注意: 表中の時間・精度はメーカー指定の測定条件で得られた値です。製品ごとに条件が異なり、数値だけで単純に優劣比較できません。また、価格、販売状況、対応オプションは見積時に確認してください。軟X線式は電離放射線を利用するため、機器の遮蔽・インターロック・安全管理や適用法令の確認が必要です。
4.工程別・最適な除電方法の選び方
フィルム・印刷・ラミネート工程
巻出し、剥離、ニップロール、スリット、巻取りの前後で帯電が変わります。発生源を調べ、必要箇所にバー型除電器を設け、後段の表面電位センサで効果を確認する構成が有効です。幅方向の帯電むらが大きい工程では、複数点測定と閉ループ制御を検討します。
樹脂成形・部品搬送工程
成形品の型離れ、パーツフィーダでの詰まり、部品の重なりには、スポット型・ノズル型・スリムバー型を選びます。異物付着が問題の場合は、除電+適切な除塵・集じんを組み合わせます。エアで軽い部品が飛散しないかも確認します。
電子部品・半導体工程
静電破壊を防ぐため、接地、導電マット、人体のESD対策とイオナイザを組み合わせます。イオンバランスだけでなく、ワーク近傍の電位振幅、パーティクル、発じん、オゾン、清浄度への影響を検証してください。
5.最新機器の性能を正しく評価する3つの測定
| 測定項目 | 何が分かるか | 主な測定方法 |
|---|---|---|
| 除電時間 | 所定の電荷がどれだけ速く中和されるか | チャージプレートモニタ(CPM)。例:+1,000Vから+100Vまでの減衰時間 |
| イオンバランス(オフセット電圧) | 除電器が正負のイオンを偏りなく供給できているか | CPMで規定条件のオフセット電圧を測定 |
| ワークの残留帯電電位 | 実際に製品に帯電が残っていないか | 表面電位計・インラインセンサで除電前後を測定 |
除電時間とイオンバランスは、2025年発行の国際規格IEC 61340-4-7:2025で試験方法が扱われています。規格自体がすべての工場に共通の残留帯電電位許容値を設定するわけではありません。工程ごとの品質要求を踏まえた判断が必要です。
6.除電効果を維持するには管理も必要
高性能な除電器でも、電極の汚れ、設置位置のずれ、材料や搬送条件の変化によって、期待した除電効果が得られないことがあります。
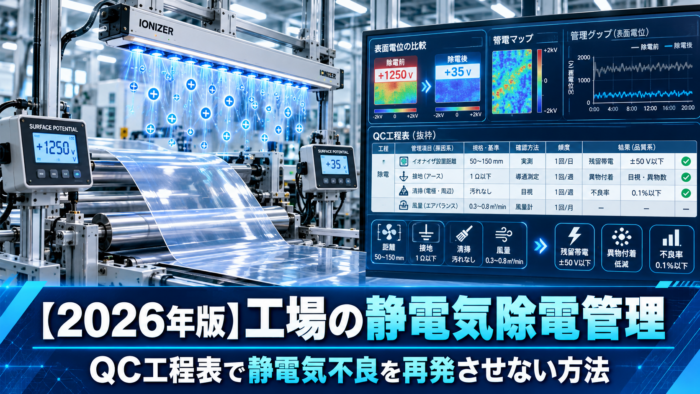
対策を継続させるには、管理特性(原因系)である設置距離・電極状態・エア圧などと、品質特性(結果系)である除電後の残留帯電電位・異物付着数などを区別して確認します。QC工程表への記載方法、測定頻度、異常時の処置などは、別の「工場の除電管理」記事で詳しく解説する予定です。
関連記事:工場の静電気除電管理|QC工程表で静電気不良を再発させない方法【2026年版】
7.除電器を選定・導入するときの3ポイント
- 除電対象を明確にする:ワーク材質・幅・搬送速度・発生する帯電の位置を確認する。
- 設置条件を検討する:距離、エア使用の可否、設置スペース、クリーン度、防爆などの制約を確認する。
- 実ワークで性能を検証する:カタログ値だけで判断せず、実際の搬送条件で残留帯電や不良への影響を確かめる。
購入費に加え、消費電力・エア使用量・電極の保守費用なども含めた総コストで比較しましょう。
8.安全上の注意:防爆と軟X線式は特に慎重に
可燃性ガス・蒸気・粉じんが存在する場所では、一般的なコロナ放電式イオナイザをそのまま設置してはいけません。まず危険場所の評価、接地・ボンディング、帯電発生抑制を行い、当該場所の区分・法規・認証に適合した機器を専門家と選定してください。軟X線式も、放射線に関する安全対策を要します。
また、イオン化によるオゾンや発じん、エア流による異物再飛散などが製品に影響しないかを、実工程で確認する必要があります。
9.よくある質問(FAQ)
Q1.高性能イオナイザに交換すれば、静電気不良はなくなりますか?
A.機器の交換だけでは保証できません。 帯電発生源、設置位置、除電後の再帯電、製品の許容電位、異物対策も合わせて検証してください。
Q2.「イオンバランス±1V」なら、製品電位も必ず±1Vですか?
A.いいえ。 イオンバランスは規定条件で測定されるイオナイザ側の性能指標であり、実ワークの残留帯電電位とは異なります。
Q3.IoT対応の除電器にはどんなメリットがありますか?
A.運転状態や警報を設備側で把握しやすくなることです。 IO-Linkなどによって機器の状態を集約でき、異常発見や保守の効率化につながります。ワークの帯電を測る場合は、別途対応するセンサが必要です。
まとめ|最新の除電技術は「高速化・自動化・見える化」へ
2026年の工場向け除電技術は、高速・高精度なイオナイザ、電極の省メンテナンス化、インラインセンサ、閉ループ制御、IoT連携へと進化しています。最適な機器は、ワークの材質や速度、除電距離、設備環境に応じて選び、実ワークで性能を確認することが重要です。
導入後に除電性能を安定して維持するための測定・点検・QC工程表による管理については、別記事で詳しく取り上げます。
参考資料・メーカー公式情報
- キーエンス:SJ-Qシリーズ
- キーエンス:SJ-F700シリーズ仕様
- SMC:IZS51シリーズ
- SMC:IZT44/45シリーズ
- パナソニック:ER-Xシリーズ
- パナソニック:EF-S1表面電位センサ
- Simco-ION:IQ Easy Platform
- 浜松ホトニクス:フォトイオナイザ L14471
- IEC 61340-4-7:2025:イオナイザの試験方法
- IEC TS 60079-32-1:静電気による着火危険に関する指針
調査基準日:2026年10月25日。製品仕様と販売状況は改訂されるため、採用前にメーカー最新情報をご確認ください。
コメント