最新の除電技術については下記を参照願いします。
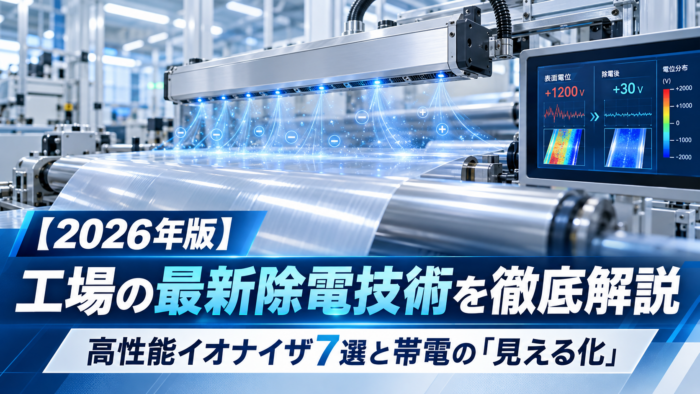
【2026年版】工場の最新除電技術を徹底解説|高性能イオナイザ7選と帯電の「見える化」
フィルムへのホコリ付着、樹脂製品の貼り付き、印刷不良、電子部品の静電破壊。これらのトラブルに対し、高性能な除電器を導入したにもかかわらず、しばらくすると不良が再発することがあります。
なぜでしょうか。除電器の設置は「対策」ですが、除電効果が続いているかを確認する「管理」がなければ、品質は保証できないからです。
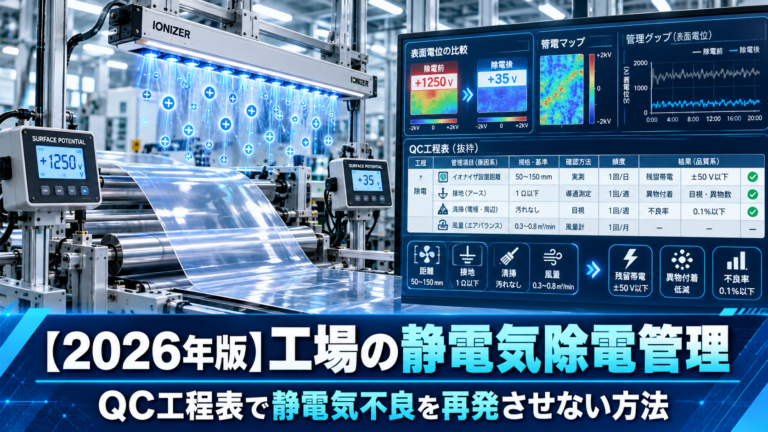
本記事では、工場の品質管理で使うQC工程表(QC管理工程図)を活用し、静電気不良を再発させない管理の仕組みを解説します。2025~2026年の規格改訂、インライン帯電センサ、イオナイザの状態監視、AIによる異常傾向の把握など、最新の技術も紹介します。
この記事でわかること:①管理特性と品質特性の区別、②工程別QC工程表の作成例、③測定器と管理基準の決め方、④設備異常時の処置、⑤最新規格・デジタル除電管理の活用。
1.除電管理の基本は「管理特性(原因系)」と「品質特性(結果系)」を分けること
QC工程表に設定する管理点には、製品の品質に影響する管理特性(原因系)と、製品が要求品質を満たすかを確認する品質特性(結果系)があります。両方を同じ工程で管理することが、静電気不良の再発防止には重要です。
| 区分 | 管理するもの | 工場での具体例 | 目的 |
|---|---|---|---|
| 管理特性(原因系) | 不良発生に影響する設備・作業・環境条件 | 除電器の設置距離・角度、電極状態、エア供給、搬送速度、材料組合せ、接地、温湿度 | 不良を発生させる条件を抑える |
| 品質特性(結果系) | 工程を通過した製品の状態や不良 | 製品の残留帯電電位、異物付着数、貼り付き率、印刷欠陥数、ESD不良 | 対策効果と要求品質を確認する |
例:除電器のファンが正常で、イオンバランスが良好でも、製品の残留帯電が基準を超える場合があります。搬送速度の変更、ワークの形状、再帯電、気流の遮蔽などが関係するためです。「除電器が動いていること」と「製品が合格していること」は別々に確認します。
接地できる導体では、接地・等電位化が基本対策です。一方、一般的なプラスチックやフィルムなどの絶縁体は接地だけでは表面電荷を十分に逃がせないため、帯電発生の抑制とイオナイザによる中和などを組み合わせます。イオナイザは接地の代替ではありません。
2.除電器を付けても静電気不良が再発する5つの理由
- 帯電源が残っている:巻出し、剥離、搬送ローラ、成形品の取り出しなどで帯電し続ける。
- 除電位置が適切でない:除電後の下流工程で再び帯電する、またはワークが電極から遠すぎる。
- 設備性能が変化している:電極汚れ、エア供給低下、設置位置ずれ、イオン量低下が発生する。
- 実際の製品を測定していない:イオナイザの正常表示だけで合格と判断し、残留帯電を見ていない。
- 管理基準と異常時処置がない:誰が、どこを、どの頻度で測り、異常時にどこまで製品を隔離するか未決定である。
再発防止の中心は、帯電発生を減らす → 中和する → 製品の状態を測る → 記録して異常を処置するという連続管理です。
3.QC工程表は工程フロー上に管理点と管理方法を設定する
フィルム加工ラインを例に、工程を次のように分けます。
工程フロー:原反受入 → 巻出し・剥離 → 除電 → 印刷・ラミネート → 巻取り → 外観検査・出荷
実際のQC管理工程図では、工程記号によるフローに沿って、同じ工程の「管理点」と「管理方法」を記入します。ここでは読みやすさを優先して表形式で示します。
フィルム工程の除電QC工程表(記入例)
重要:下表の管理基準や測定頻度は、説明のための試行用設定例であり、国際規格や全工程に共通する合格値ではありません。実機・製品・顧客要求で確認して決めてください。
| 工程 | 管理特性(原因系) | 管理方法・試行基準例 | 品質特性(結果系) | 検査方法・試行基準例 | 頻度・記録 | 異常時処置 |
|---|---|---|---|---|---|---|
| 巻出し・剥離 | 搬送速度・テンション・ローラ材質 | 設備設定値との照合、変更履歴の確認 | 除電前の帯電状態 | 固定位置・固定距離で帯電電位を測定 | 始業時・段取り替え時/条件記録 | 設定を点検、材料・ローラ条件を調査 |
| 除電 | 電極状態、設置距離、角度、エア、イオナイザ警報 | 指定位置・仕様内で点検、警報・定期検証結果を確認 | 除電直後の残留帯電電位 | 例:工程で実証した上限値の範囲内(仮設定:絶対値500V以下) | 始業時・段取り替え時・定期/測定値ログ | 再測定・設備点検、前回合格以降の製品を特定 |
| 印刷・ラミネート | 搬送・摩擦条件、材料組合せ、室内環境 | 標準条件と実績値を照合 | 異物付着数、印刷欠陥数 | 顧客規格に基づき検査・判定 | ロットごと/検査記録 | 流出防止、異物源と帯電履歴を調査 |
| 巻取り | 巻取りテンション、再帯電源、接地状態 | 標準値・接地・配置点検 | 巻取り前後の帯電状態 | 所定の測定条件で確認 | 段取り替え時・定期/履歴 | 再帯電位置を調査し除電位置を再検討 |
| 最終検査 | 検査照明・検出感度・判定条件 | 始業点検・標準サンプル確認 | 製品の最終異物・印刷不良 | 検査仕様に従い判定 | ロットごと/判定記録 | 対象ロット保留、遡及範囲を確認 |
ポイントは、1 Work & 1 Checkを意識して、加工する工程で必要な管理点と点検方法を同時に決めることです。また除電箇所だけを保証するのでなく、巻出しから巻取りまで、再帯電を含めたエリア保証として工程全体を捉えます。
QC工程表の基本的な作り方は、別サイト「匠の知恵」のQC工程表の作成と活用(図解)も参考になります。

コメント